Skrutky sú v našom každodennom živote všadeprítomné, používajú sa vo všetkom, od montáže nábytku až po konštrukciu zložitých, vysokovýkonných strojov. Ak ste niekedy premýšľali, ako sa tieto základné spojovacie prvky vyrábajú, sme tu, aby sme vám umožnili nahliadnuť dovnútra.
Ako sa vyrába skrutka? 3 Všeobecné výrobné metódy
Predtým, ako sa ponoríme do skutočného príkladu výroby skrutiek, pozrime sa najprv na tri najbežnejšie zastrešujúce metódy výroby skrutiek: tvárnenie za studena, kovanie za tepla a obrábanie.
Tvárnenie za studena (tiež známe ako tvarovanie za studena) je proces tvarovania skrutky bez zahrievania ocele. To sa dosiahne nárazom alebo stlačením materiálu vo forme.
Kovanie za tepla je proces zahrievania ocele na teplotu, pri ktorej sa stáva ohybná, a následného tvarovania pomocou matrice.
Obrábanie je proces odstraňovania ocele na dosiahnutie požadovaných rozmerov skrutky.
Každá z týchto metód má svoj vlastný súbor výhod a nevýhod, vďaka čomu je jedna vhodnejšia pre konkrétnu aplikáciu ako ostatné. Napríklad v spoločnosti Wilson-Garner sa často rozhodujeme pre tvárnenie za studena, pretože funguje výnimočne dobre s materiálmi, ako je zliatina a uhlíková oceľ, čím sa zvyšuje ich pevnosť prostredníctvom javu známeho ako „pracovné spevnenie“.
Prečítajte si viac o všeobecných metódach výroby skrutiektu.
Proces výroby skrutiek: Krok za krokom s fotografiami
Teraz sa pozrime na jeden z týchto procesov výroby skrutiek v akcii. Toto je za studena tvarovaná skrutka, ktorú sme nedávno vyrobili tu vo Wilson-Garner. Je vyrobený z legovanej ocele.
Tu je 10 krokov, ktoré podnikáme pri výrobe tejto časti, spolu s obrázkami počas celého procesu. Upozorňujeme, že toto je len jedna časť a keďže vyrábame spojovacie prvky podľa špecifikácie, výrobný proces pre ostatné skrutky sa môže líšiť.
1. Odrezanie
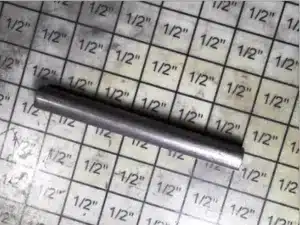
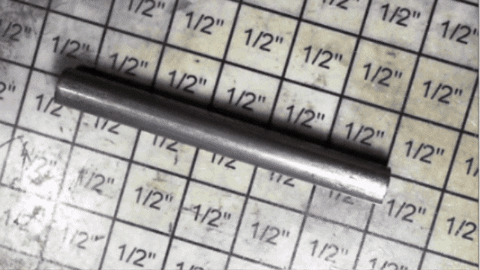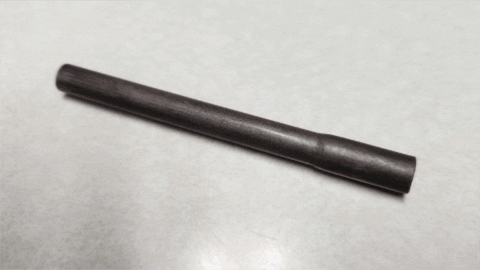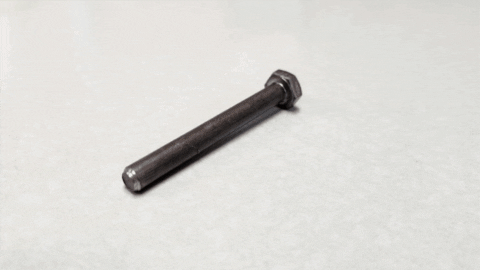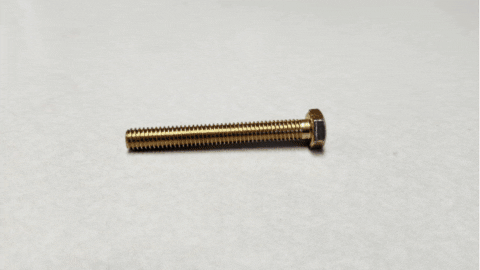
Náš tím vezme tyč z legovanej ocele a nareže ju na dĺžku.
2. Slimák s povlakom
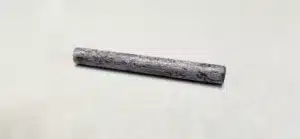
Odrezaný materiál nazývame slimák. Pre túto časť sme potrebovali povlak na zabezpečenie mazania, aby sa dala ľahšie tvarovať za studena.
3. Nahnevaný
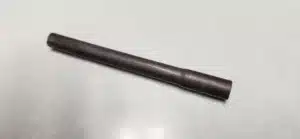
Toto je náš prvý zásah. Veľkým stlačením udrieme do slimáka, aby sme zväčšili jeden koniec skrutky, kde bude hlava.
4. Nadpis
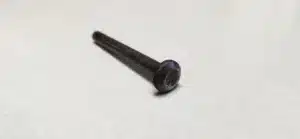
Toto je náš druhý zásah, ktorý sa robí aj v rámci tlače. Hlava skrutky je v tomto štádiu úplne vytvorená.
5. Orezávanie
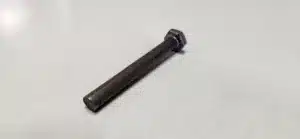
Toto je náš tretí zásah, ktorý sa robí v orezávacom lise. Zastriháva hlavu do určeného tvaru.
6. Ukazovanie
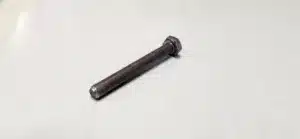
Toto je náš štvrtý a posledný zásah, ktorý kladie hrot na koniec skrutky oproti hlave. Ako vidíte, technicky to nie je skutočný bod, ale uhol.
7. Valcovanie závitov
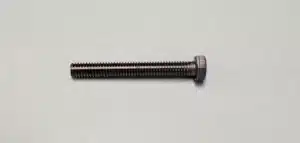
Potom závity skrutky vyvaľkáme pomocou jazýčkového valčeka. Zatiaľ čo niektorí výrobcovia spojovacích materiálov rezajú závity, my sme fanúšikmi valcovania. Výsledky považujeme za presnejšie a trvácnejšie.
8. Zabezpečenie kvality – 1. časť
Akonáhle sú závity valcované, skrutka je takmer hotová - nazývame to "rozmerovo hotové". Musí však prejsť ešte nejakými kontrolami a dokončiť.
Pre našu prvú fázu kontroly kvality zabezpečujeme, aby boli všetky rozmery skrutiek v rámci tolerancie.
9. Dokončenie
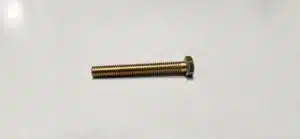
Keď skrutka prejde prvým kolom kontroly kvality, odošleme ju partnerovi na galvanické pokovovanie zinkom. Nevykonávame vlastnú konečnú úpravu ani pokovovanie.
10. Zabezpečenie kvality – 2. časť
Keď dostaneme skrutku späť, urobíme druhé kolo kontroly kvality, aby sme sa uistili, že diel spĺňa všetky požiadavky (rozmery, materiál, tvrdosť, hrúbka povlaku atď.). Ak sú na závitoch, ktoré boli pridané v procese pokovovania, nejaké zárezy alebo otrepy, závity previnieme ešte raz, aby sme zaistili, že sú diely správne merané.
Potom je skrutka hotová a pripravená na odoslanie!